먼저 알아둘 용어
솔더 비드(solder bead)·솔더볼(solder ball)·툼스톤(tombstoning) — 솔더 비드는 칩 몸체 옆에 나타나는 작은 솔더 덩어리 유형입니다. 흩어진 솔더볼이나 한쪽 단자가 들린 툼스톤과 위치·형태를 구분해야 수정 대상을 맞출 수 있습니다.
면적비·전사 효율 — 면적비는 개구(opening) 면적을 개구 벽면 면적으로 나눈 설계 형상 값입니다. 전사 효율은 실제 인쇄 체적을 기하학적 개구 체적으로 나눈 결과 값입니다. 두 값은 같은 측정이 아닙니다.
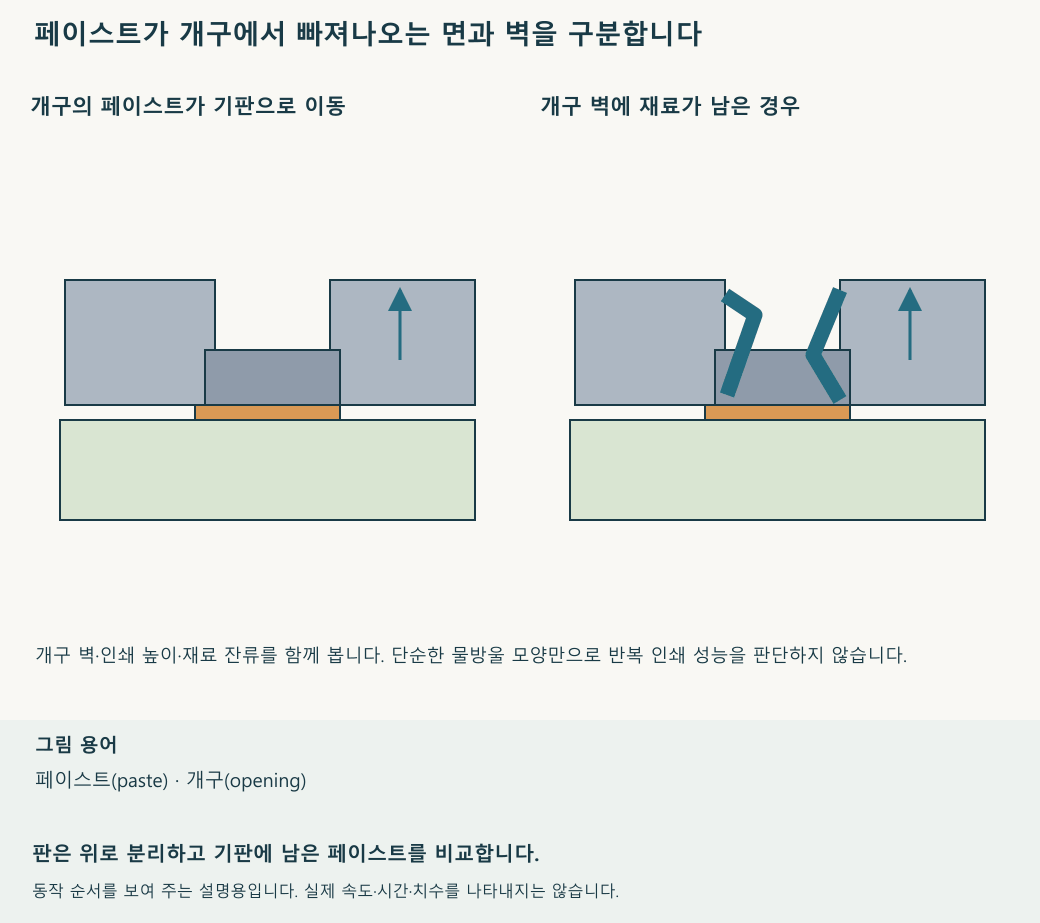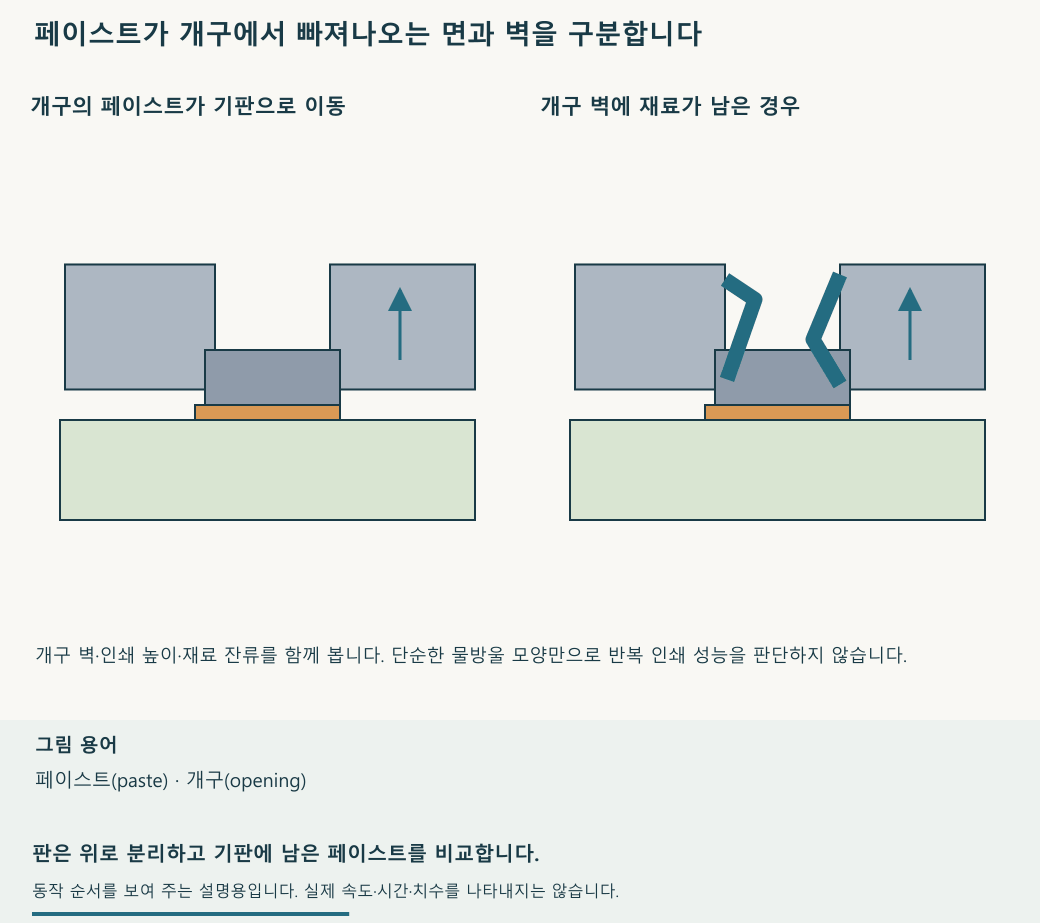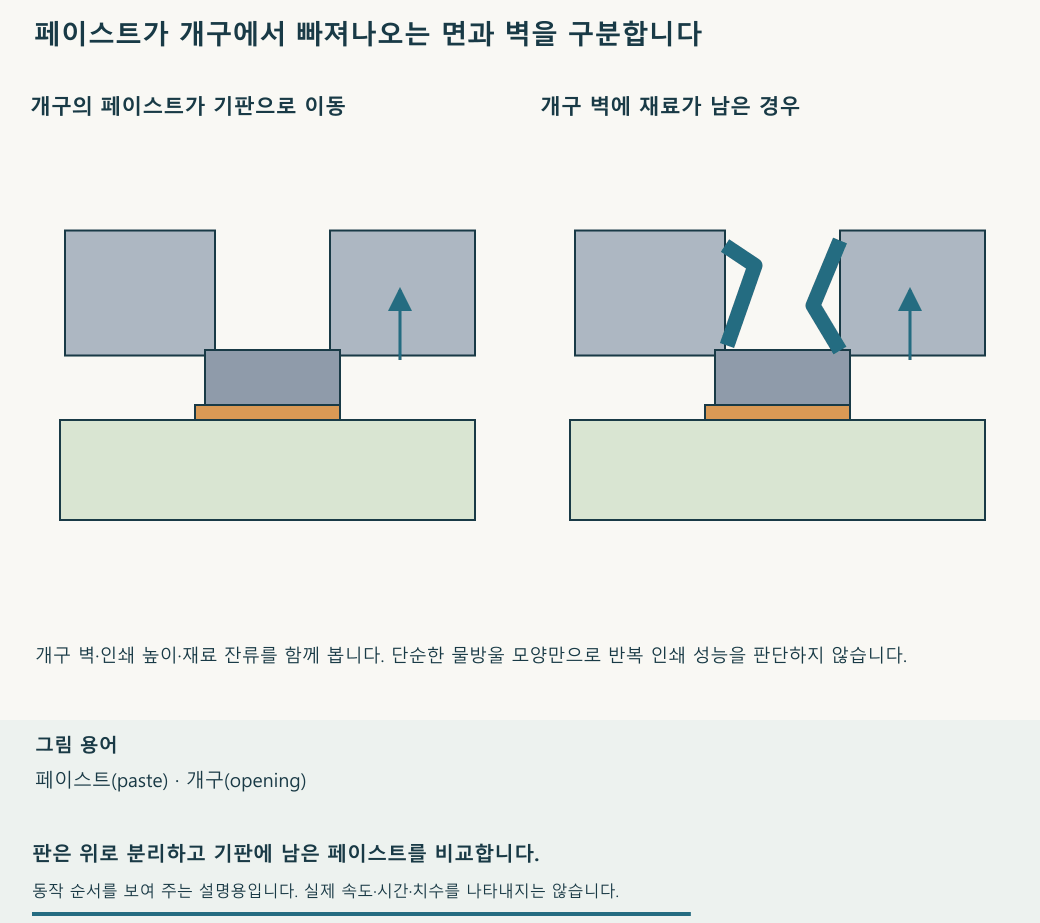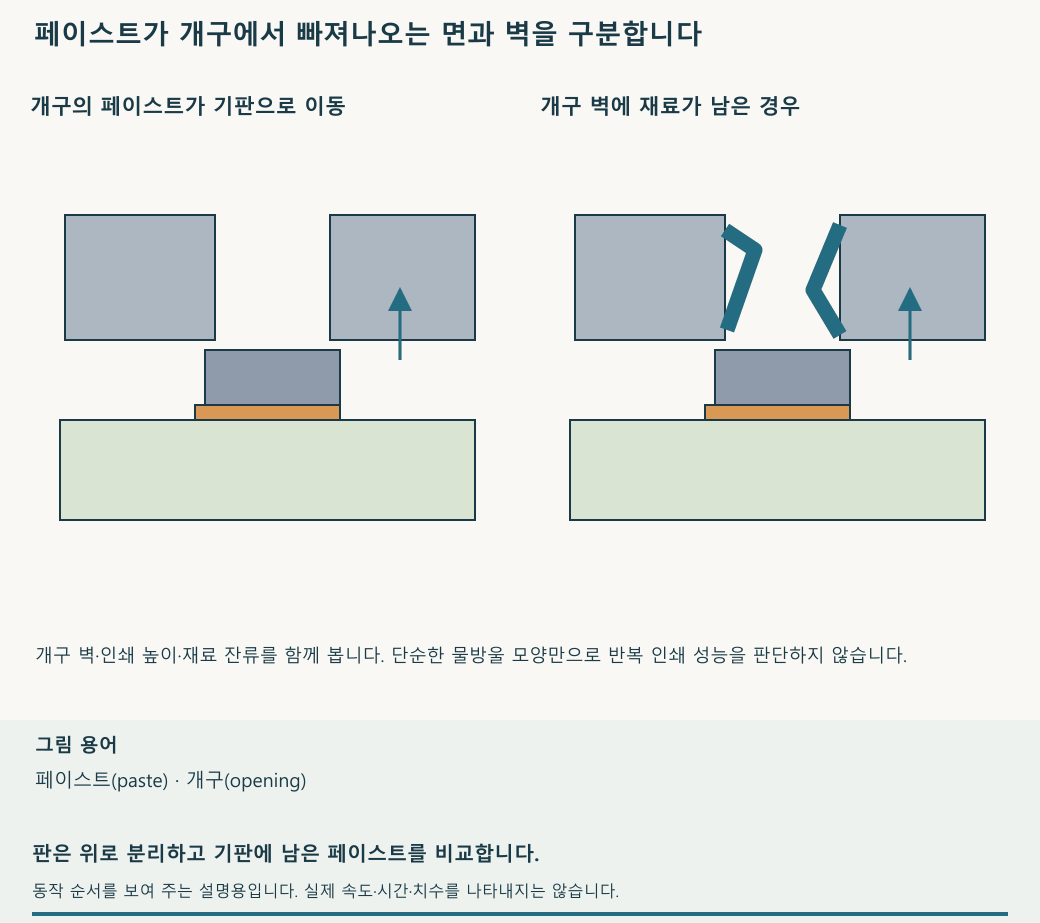
이형·개구(opening) 두께 — 이형은 페이스트가 개구에서 빠져나와 기판에 남는 과정입니다. 개구를 줄이거나 판을 두껍게 하면 벽면의 영향이 달라져 실제로 남는 양의 반복성이 바뀔 수 있습니다.
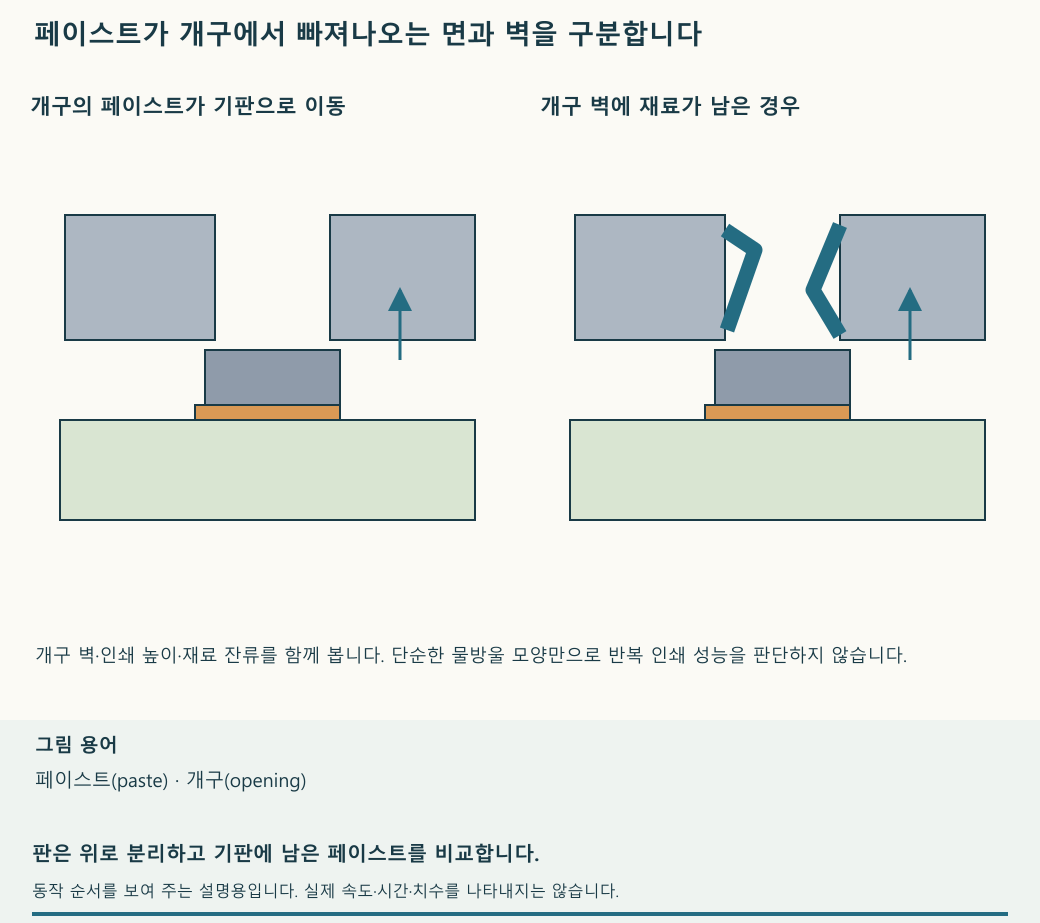
패드와 개구를 무조건 1:1로 복사하지 않습니다
양 끝 단자에 필요한 양을 남기면서 몸체 아래로 과하게 들어가는 부분을 줄이는 것이 개구 조정의 목적입니다. 어떤 개구 모양 하나를 모든 패키지(package)에 복사하지 않습니다. 부품 위치·인쇄 치우침·개구 막힘·기판 지지를 먼저 조사해 실제 과잉 인쇄 유형인지 확인합니다.
구멍을 줄여도 실제 결과가 단순 비례하지는 않습니다
직사각형 개구 폭 w, 길이 l, 판 두께 t를 같은 단위로 쓰면 면적비는 wl/[2t(w+l)]입니다. 설명용으로 0.30×0.30 mm, 두께 0.10 mm이면 0.75입니다. 개구만 0.20×0.20 mm로 줄이면 0.50입니다. 이 수치는 공통 합격 임계값이 아니라 형상 변화를 보여 주는 계산입니다.
구멍을 줄이면 계산상 인쇄량은 감소합니다. 그러나 벽에 남는 페이스트가 늘면 실제 기판에는 더 적거나 들쭉날쭉한 양이 옮겨질 수 있습니다. 실제 인쇄 체적·위치·반복성을 측정하고 전사 효율을 별도로 확인합니다. 페이스트와 개구·두께의 적합성도 함께 봅니다.
한쪽 부족과 몸체 아래 과잉을 구별합니다
한쪽 솔더가 부족한 부품을 보고 양쪽 개구를 모두 줄이면 문제가 커질 수 있습니다. 해당 개구 막힘·지지·정렬을 먼저 확인합니다. 실제 몸체 아래 과잉을 줄이는 수정이라면 단자 접합량, 비드 발생과 다른 불량 증가를 함께 비교합니다.
개구 수정 전후에는 같은 부품·페이스트·실장·리플로(reflow) 조건을 사용하고 인쇄 단계와 최종 접합을 나누어 검사합니다. 비드가 사라졌어도 접합에 필요한 솔더가 부족해지지 않았는지 확인합니다.
인쇄 직후와 부품 배치 직후의 페이스트를 나눠 봅니다
패드(pad) 위에 잘 인쇄된 페이스트도 부품을 과하게 누르며 놓으면 몸체 아래 마스크(mask) 쪽으로 밀릴 수 있습니다. 리플로 때 접합부로 돌아오지 못한 부분은 주변 비드로 남는 원인 후보가 됩니다. 같은 위치에서 인쇄량·형상·정렬을 기록한 뒤 배치 후 퍼짐과 부품 위치를 비교합니다.
부품을 놓는 높이와 누르는 힘이 해당 부품·장비에서 허용하는 범위인지 확인합니다. 과도한 누름이 확인되면 해당 범위에서 조정하고 리플로 후 비드와 단자 접합을 함께 평가합니다. 부품이 제대로 앉지 않거나 위치가 불안정해질 때까지 힘을 무조건 낮추지 않습니다.
스퀴지(squeegee) 압력은 페이스트 인쇄 단계의 변수이고 부품 배치 압력은 그 뒤의 변수입니다. 기록에 “압력 낮춤”만 쓰지 말고 어느 단계의 어떤 설정을 바꿨는지 남깁니다. 인쇄 자체가 나쁘면 막힌 개구·전사·지지·정렬을 먼저 확인합니다.
작업 순서를 다시 확인합니다