먼저 알아둘 용어
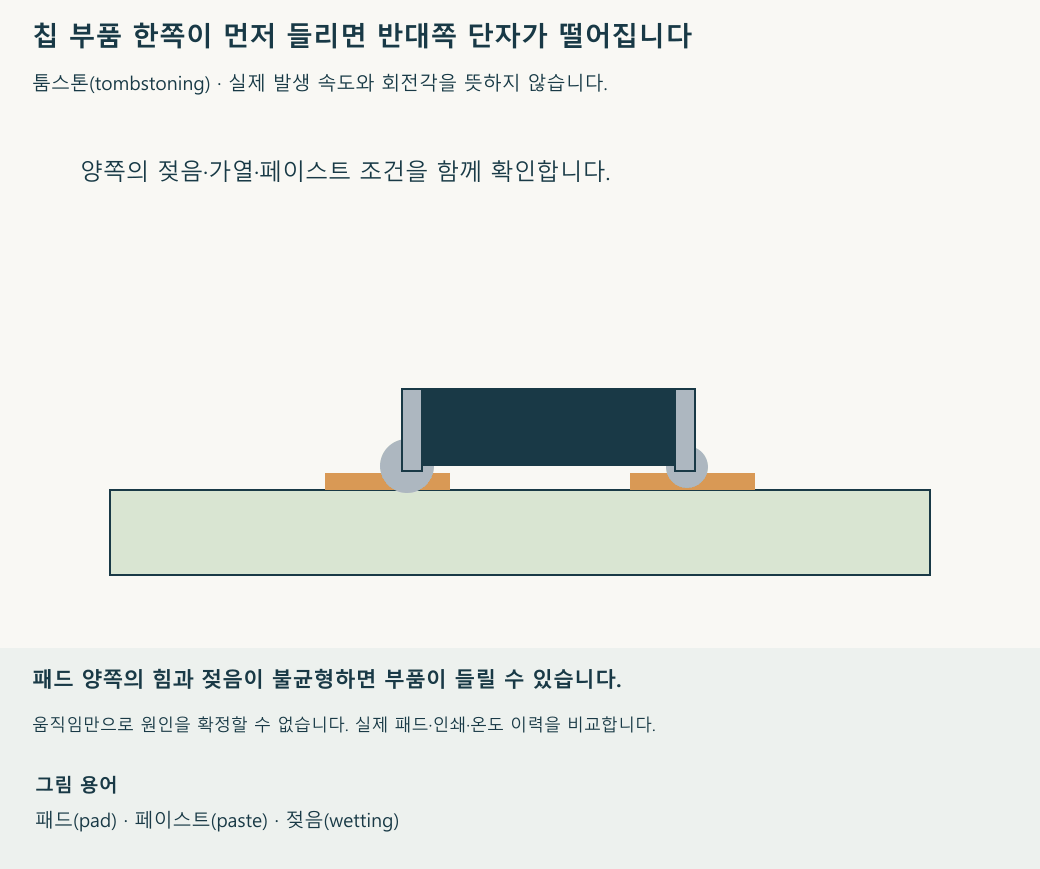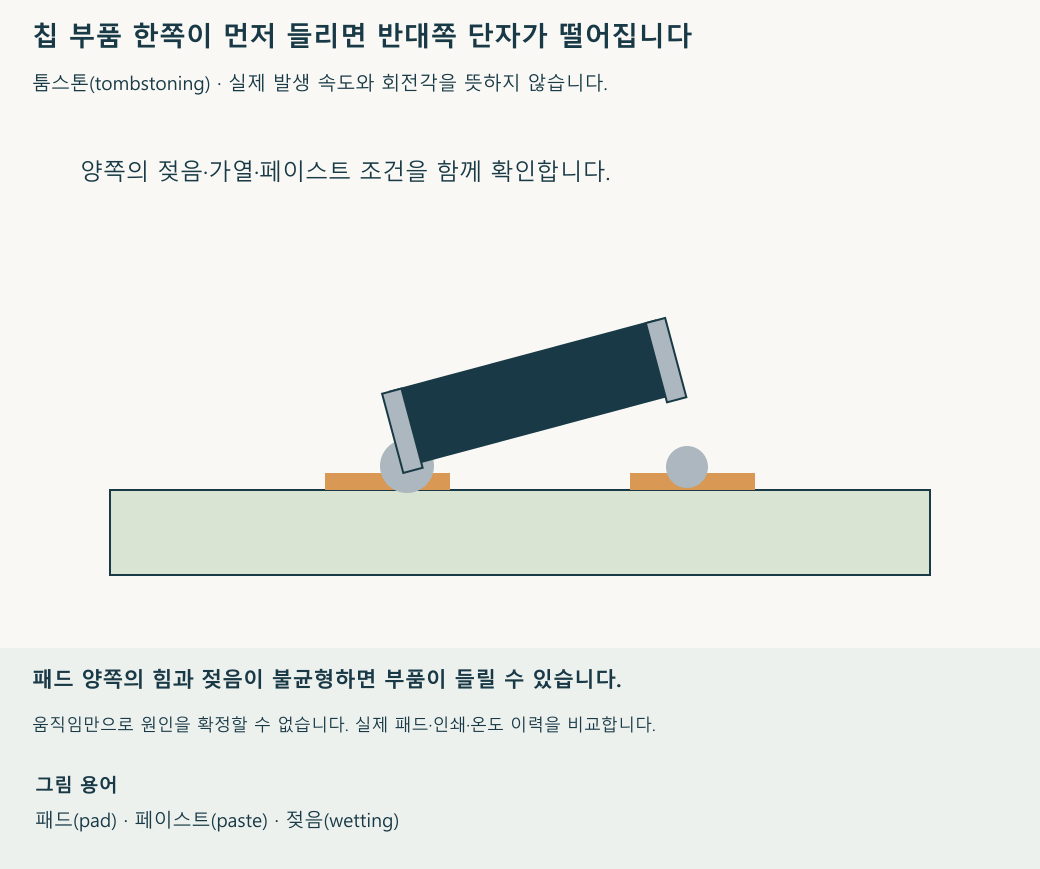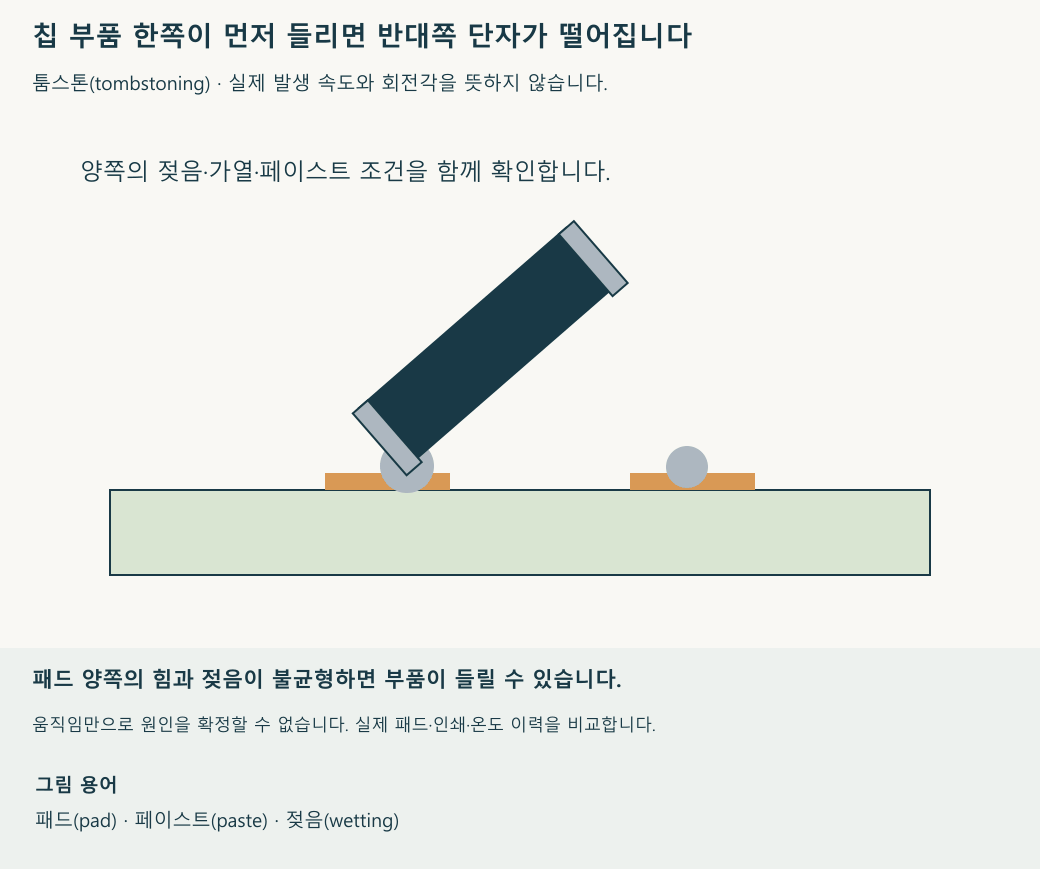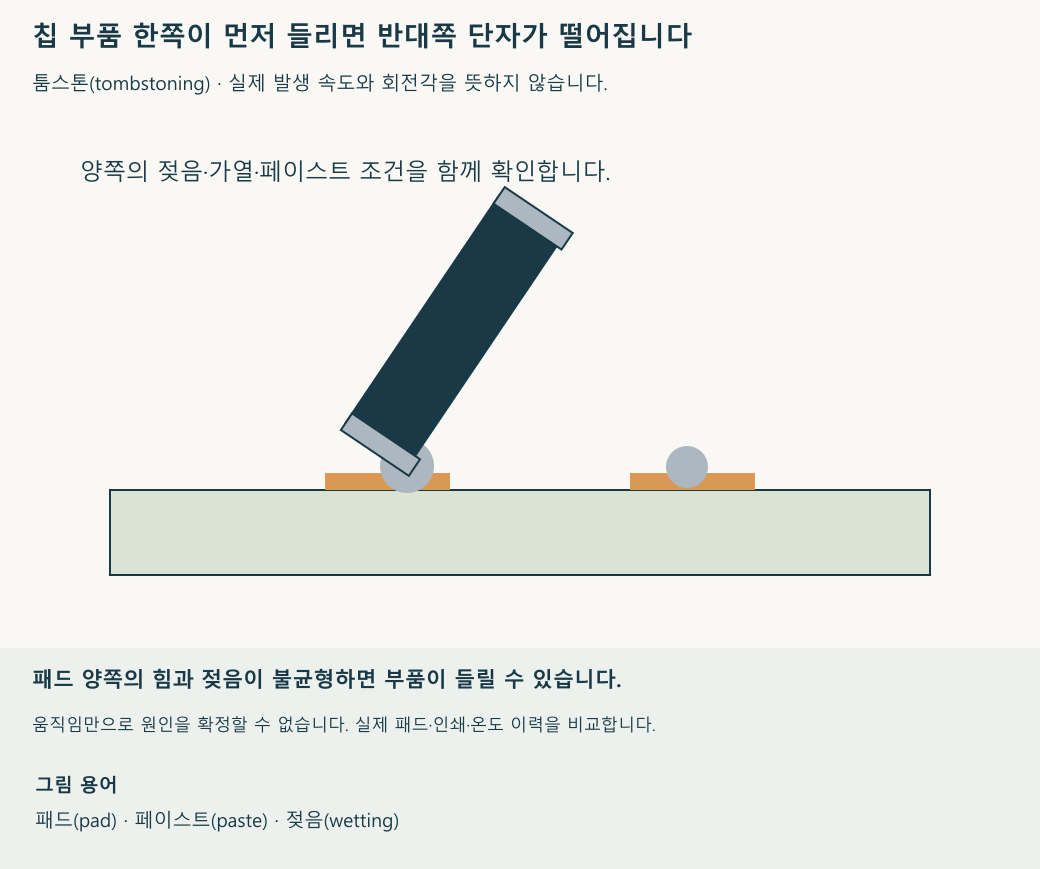
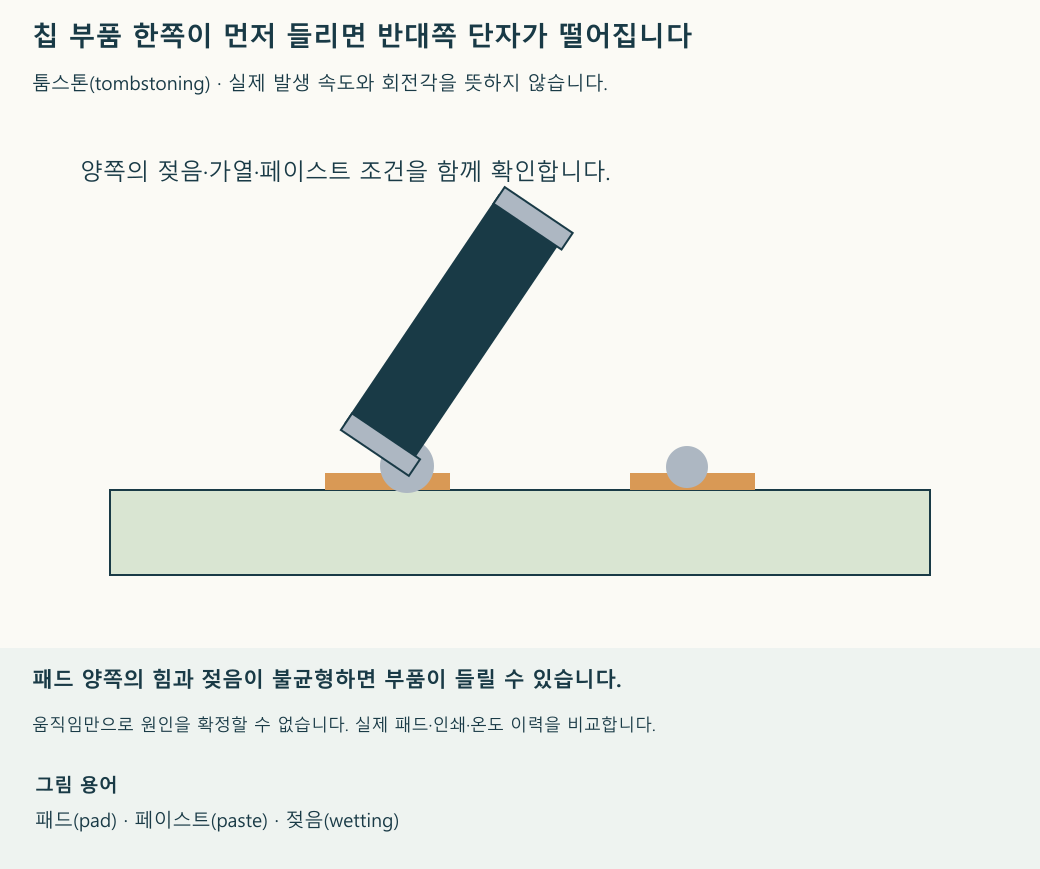
툼스톤(tombstoning)·젖음(wetting) — 툼스톤은 두 단자 칩 부품의 한쪽이 들려 서는 불량입니다. 젖음은 용융 솔더(solder)가 접합 면에 퍼지는 현상이며 양쪽의 힘과 시점이 불균형하면 회전이 생길 수 있습니다.
페이스트(paste)·스텐실(stencil)·리플로(reflow) — 솔더 페이스트(solder paste)는 금속 분말과 플럭스(flux)가 섞인 인쇄 재료입니다. 스텐실은 인쇄 개구(opening)를 가진 판이고, 리플로는 인쇄한 솔더를 가열해 접합하는 공정입니다.
작동 원리
한쪽 솔더가 먼저 젖으며 만드는 힘이 반대쪽에서 부품을 붙잡는 힘보다 크면 회전이 생길 수 있습니다. 패드(pad) 면적, 페이스트량, 실장 치우침, 두 단자의 온도와 젖음 시점이 함께 작용합니다. 큰 패드가 언제나 먼저 녹는 것은 아닙니다. 큰 동박에 연결된 쪽은 열을 빼앗겨 오히려 늦게 가열될 수 있으므로 좌우 조건을 실제로 비교합니다.
적용 순서
- 들린 방향과 패드 위치를 먼저 기록합니다. 기판 여러 장에서 같은 부품·같은 방향으로 반복되는지 확인합니다. 한 번의 외형 관찰만으로 페이스트나 리플로 오븐이 원인이라고 단정하지 않습니다.
- 두 패드를 나란히 비교합니다. 랜드(land) 길이·폭, 솔더 마스크(solder mask) 개구, 스텐실 개구, 페이스트 인쇄량을 구분합니다. 패드 모양은 같아도 한쪽만 큰 전원면·굵은 배선·비아(via)에 연결되어 있으면 열 조건이 다를 수 있습니다.
- 부품 권장 랜드 패턴(land pattern)과 공정 기준을 기준으로 좌우 형상을 정리합니다. 형상을 먼저 바꾸었는지, 페이스트 전사량을 바꾸었는지 구분해 시험합니다. 어느 한쪽에 솔더를 무작정 더하는 방식은 힘의 차이를 더 키울 수 있습니다.
- 열전대 등 적절한 방법으로 실제 기판의 리플로 조건을 확인합니다. 필요하면 허용 프로파일(profile) 안에서 예열과 온도 균일성을 조정합니다. 같은 부품·페이스트·실장 위치 조건을 유지해 변경 전후의 발생률과 접합 상태를 비교합니다.
계산과 판단 예
비교표를 “패드 A/B 면적 - 페이스트 A/B 양 - 연결 동박 - 부품 중심 오프셋(offset) - 먼저 젖는 쪽”으로 만듭니다. 형상이 대칭인데 한쪽만 넓은 면에 연결되어 있다면, 단순히 패드 외곽을 같게 만드는 수정만으로 해결될지는 아직 알 수 없습니다.
적용 조건과 한계
열 균형을 맞추려고 필요한 전류 경로나 귀로를 임의로 가늘게 만들지 않습니다. 부품별 권장 패턴과 허용 온도·시간을 지킵니다. 수정 효과는 실제 공정 조건과 발생률·접합 검사로 확인하며 외형 대칭만으로 재발 방지를 확정하지 않습니다.
확인과 기록
양쪽 접합이 형성됐는지 외관과 전기 검사로 확인하고, 다른 불량이 증가하지 않았는지도 봅니다. 패드의 비대칭이나 연결 동박을 수정했다면 변경한 치수와 그 근거, 변경 전후의 불량 발생률을 함께 기록합니다.
작업 순서를 다시 확인합니다